


A műbőr kisállatnyakörvek bemutatása Röviden mutassa be a műbőr háziállatok nyakörveit és növekvő népszerűségét. Műbőr háziállat nyakörvek domináns erővé ...
Read More


Lézergravírozó bőrfoltokhoz: gépvásárlás, beállítások és üresek
2026-09-21Lézergravírozó bőrfoltokhoz: Először válassza ki az üreset, majd a sugarat
Nézze meg, hogy valaki az első köteg kalapfoltot futtatja, és a hiba általában ugyanazon a helyen jelenik meg. A gép befejezi a munkát, az alkotás megvan, de a kontraszt gyenge, a szélek megbarnultak, a felső színréteg pedig elkenődött a felirat körvonala mentén, ahelyett, hogy tisztán levágott volna róla.
Íme a következtetés elöljáróban: bőrfoltok esetében a gravírozás minőségének felső határát a nyersdarab konzisztenciája határozza meg, nem pedig a lézerfej teljesítménye. Egy jól karbantartott 20 W-os, egyszínű PU műbőr folttal működő diódagép újra és újra tiszta kéttónusú lesz, míg egy rosszul fókuszált 60 W-os CO2 gép egy vastag, egyenetlenül cserzett bőrön egymás után három darabot tönkretehet. A gép szabályozza a sebességet és a vágási teljesítményt. A blank szabályozza a kontrasztot, az élek minőségét, és azt, hogy a folt még három hónap után is jól néz ki az ügyfél sapkáján.
Mit tesz a lézer a bőrrel és a műbőrrel
Fizikailag a lézergravírozás ellenőrzött helyi égés. Az égés viselkedése teljes mértékben az anyagtól függ, és ez a különbség megmagyarázza, hogy egyes műhelyek miért szállítanak megbízhatóan, míg mások hetente küzdenek ugyanazzal a problémával.
Egy átfestett bőrön nem tehet mást, mint mélyebbre éget. A kontraszt az elszenesedésből származik, és az elszenesedés a páratartalomtól, attól függően, hogy az adott bőr milyen egyenletesen cserzett, és az állat melyik részétől származott. Ez a legváltozatosabb és a legpazarlóbb megközelítés. Egy réteges műbőr tapaszon, ahol a pigmentált felső réteg egy kontrasztos mag fölé van ragasztva, a gerenda eltávolítja a felső réteget, és szabaddá teszi az alatta lévő színt. Az eredmény inkább geometrikus lesz, mint kémiai. A kontraszt a tehéntől függően megáll, és a gyártási tűréstől függően kezdődik.
Amikor egy kész folton homályos élek és sáros logó látható, az ösztön a gépet hibáztatja. Gyakrabban egy szűkebb blank gyorsabban javítja, mint egy másik délutáni paraméterhangolás.
A lézer bekapcsolása előtt kizárandó anyagok
A legtöbb vásárló elvárásánál gyakoribb, hogy a teljesítményre költenek, majd kiderül, hogy az anyag soha nem fog működni. Vegye le ezeket a listáról, mielőtt a sugár hozzájuk ér:
- Krómbarnított bőr. A krómsók lézeres hő hatására mérgező füstöket és krómtartalmú port termelnek. Erről szól a fórumokon ismétlődő "ne használj krómbarnított" tanácsokat. Csak ipari minőségű elszívás kerülhet a közelébe, és a maradék beszennyezi a lencséket és az öveket.
- PVC alapú szintetikus anyag és erősen műanyag bevonatú PU. A PVC hidrogén-kloridot bocsát ki, amely megtámadja a lencsebevonatokat és a tükröket, és nem tesz jót a kezelőnek.
- Erősen olajozott vagy viaszos bőr. Az olaj és a viasz meggyullad, néha olyan teljesítményszinteken, amelyeket egyébként biztonságosnak tartana.
Ami megmarad, az működőképes. Növényi cserzett bőr gravírozás, de természetesen alacsony kontraszttal és sötétített élekkel. A lézeres munkához épített műbőr a praktikus választás, mert a felső réteg és a mag egy párban van kiválasztva: a sápadt magon lévő sötét felület olyan betűket ad, amelyek utókezelés nélkül olvashatók.
Vágás előtt: Ha nem tudja ellenőrizni, hogy egy bőr vagy szintetikus anyag milyen anyaggal cserzett vagy ragasztott, kezelje kivonási problémaként, ne beállítási problémaként. A füst az egyetlen költség, amely addig nem jelenik meg a számlán, amíg meg nem történik.
Miért mozgatják meg jobban az eredményt az üres specifikációk, mint a gépbeállítások?
Három specifikáció határozza meg, hogy mi kerül le az ágyról, és egyik sem állítható a kezelőpanelről.
- Felső rétegtől magig kontraszt. Minél nagyobb a rés a felület színe és az alatta lévő anyag között, annál élesebben olvasható a felirat. Sötét felület a sápadt mag felett a klasszikus kombináció okkal.
- Vastagság. A foltokhoz, alátétekhez és borítókhoz való lapanyag általában 1,8 mm körüli. A vékonyabb anyag gyorsabban vág, de ráncos szegély vagy varrott varrás alatt.
- Ragasztó hátlap. Az öntapadó nyersdarabok eltávolítanak egy összeszerelési lépést, de a gerendának egy menetben át kell vágnia a ragasztóréteget. A részleges vágás lehetővé teszi, hogy a ragasztó újra lezárja a vágást, és a tapasz elszakad, amikor lehántod.
Gyakorlati megjegyzés: Ha kész tapasz helyett lapot vásárol, rendeljen két vagy három vastagságot ugyanabban a színben, és futtassa ugyanazon a fájlon. Az 1,8 mm-es és a vékonyabb lapok élminőségbeli különbsége azonnal megmutatkozik, és ezt olcsóbb mintákon megtanulni, mint gyártási sorozaton.
Amikor saját formáit vágja, a lézerezhető műbőr lapok öntapadós hátlappal vagy anélkül szállítják, és érdemes átnézni a műbőr színek és textúrák választéka Mielőtt elkötelezné magát egy futás mellett, mert mind az árnyalat, mind a felületi szemcsék megváltoztatják a vésett jelek élességét, és ezt szeretné tudni, hogy a rendelés beadása előtt nem utána.
 lézerezhető műbőr lapok ragasztóval /ragasztó nélkül Lézerezhető műbőr lapkészlet Termék megtekintése →
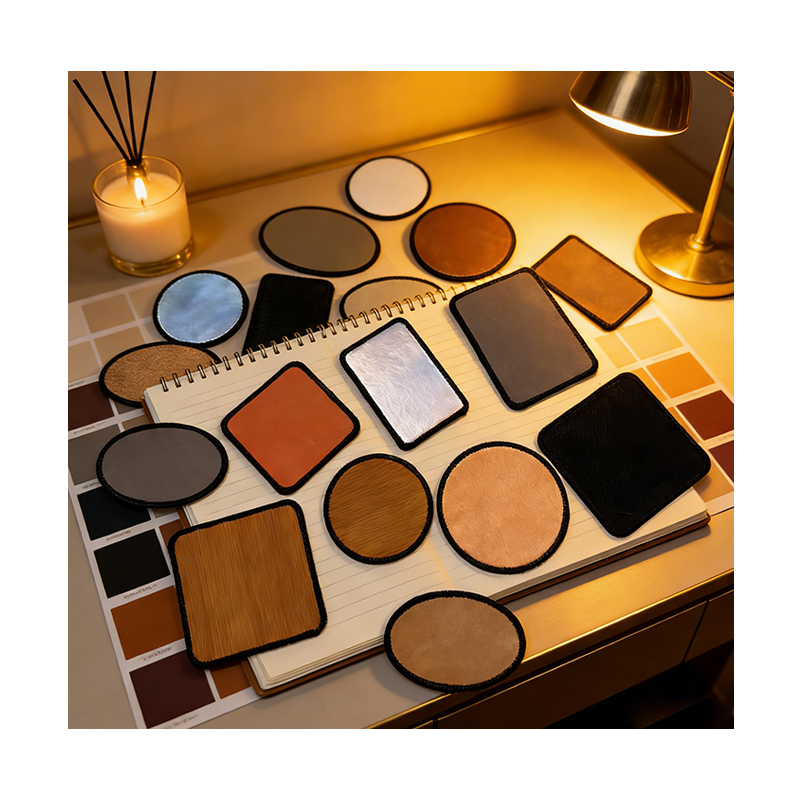
Ha készen vásárolja meg a tapaszt ahelyett, hogy levágná a sajátját, az két gyártási lépést jelent: a forma vágva érkezik, a szegély összevarrva érkezik, és csak gravírozni kell. Az, hogy ez a gravírozás túléli-e a vásárló mosási ciklusát, külön kérdés, és van részletes áttekintés arról, hogy a lézerezhető műbőr tapaszok hogyan bírják a mosást, vasalást és a kopást ha egy vevő igazolást kér.
 3"-os kerek lézerezhető műbőr Merrow tapasz ragasztóval Kerek lézerezhető műbőr Merrow tapasz ragasztóval Termék megtekintése →
A javítás minőségét meghatározó gépspecifikációk
A javítási munka két géparchitektúrára koncentrál, és mindkettő képes elvégezni a feladatot. Az különbözteti meg őket, hogy melyik munkaosztályhoz illik, és mely specifikációkért érdemes fizetni.
| A gép típusa | Tipikus erő | A legalkalmasabb | Fő korlátozás |
|---|---|---|---|
| Dióda lézer | 10-20 W | Kis tételek, egyfoltos gravírozás, sapka-elülső logók, finom betűk | Lassú vágás; 20 W alatt az 1,8 mm-es ragasztós hátlapú műbőr általában többszörös átjárást igényel |
| CO2 lézer | 40-60 W | Teljes lap egymásba ágyazása, kötegelt vágás, ragasztólapok egymenetes vágása, varrott foltok levágása | Nagyobb foltméret, így nagyon finom serif típus és kis betűk kitölthetők; valódi kitermelést igényel |
| Fiber lézer | 20-50 W | Fémek és egyes műszaki műanyagok jelölése | Nem bőrhöz vagy PU műbőrhöz tervezték; jellemzően megperzselíti a szerves anyagokat ahelyett, hogy tiszta kontrasztot hozna létre |
Általában a munkaterület jelenti az első szűk keresztmetszetet a gyártás során. Egy kis ágyban nem fér el három hüvelykes kerek foltok egymásba ágyazott elrendezése, és ez korlátozza az óránkénti teljesítményt, bármilyen jó az optika. Ha a tételek mérete növekszik, nézze meg az ágy méreteit, mielőtt megnézné a teljesítményt.
Készítsen tesztmátrixot, mielőtt elkötelezi magát a futás mellett
Bármi legyen is a kézikönyv állítása, kezdje egy tesztlappal és egy beágyazott ráccsal, amely számos teljesítmény- és sebességkombinációt lefed. Amit keres, az két konkrét dolog: a beállítás, amely tisztán vágja a betűket, anélkül, hogy elkenődött fényudvar, és egy lépéssel magasabb beállítás, amely átvágja az anyagot anélkül, hogy megperzselné.
- Állítsa be az alapteljesítményt és a sebességet, majd mindkét irányban szögelje le nagyjából tíz százalékkal.
- Adjon meg két típusméretet és egy hajszálvonalat ugyanabban a tesztfájlban, így láthatja, hogy melyik kombináció oldja meg a legkisebb jellemzőt.
- Tesztelje a tényleges gyári körülmények között. A szellőzés, a helyiség páratartalma és a cső működési ideje mind megváltoztatja az eredményt.
- Nyomtassa ki a nyertes beállításokat, és ragassza fel a gépre. A második, önmagában találgató operátor az, hogyan hal meg egy jó paraméterkészlet.
Két csapda, amit érdemes megnevezni: először fókuszáljon, majd tesztelje a paramétereket, mert egy milliméteres életlenség a tiszta vágásból maszatossá változhat. Vékony anyagokon pedig tartsa mérsékelten a légrásegítést, különben a munka közben a könnyű foltok eltolódnak az ágyon, ami különösen valószínű az egymásra helyezett ragasztós hátlapok esetén.
A bőrön túl: Akril foltok ugyanazon a sapkán
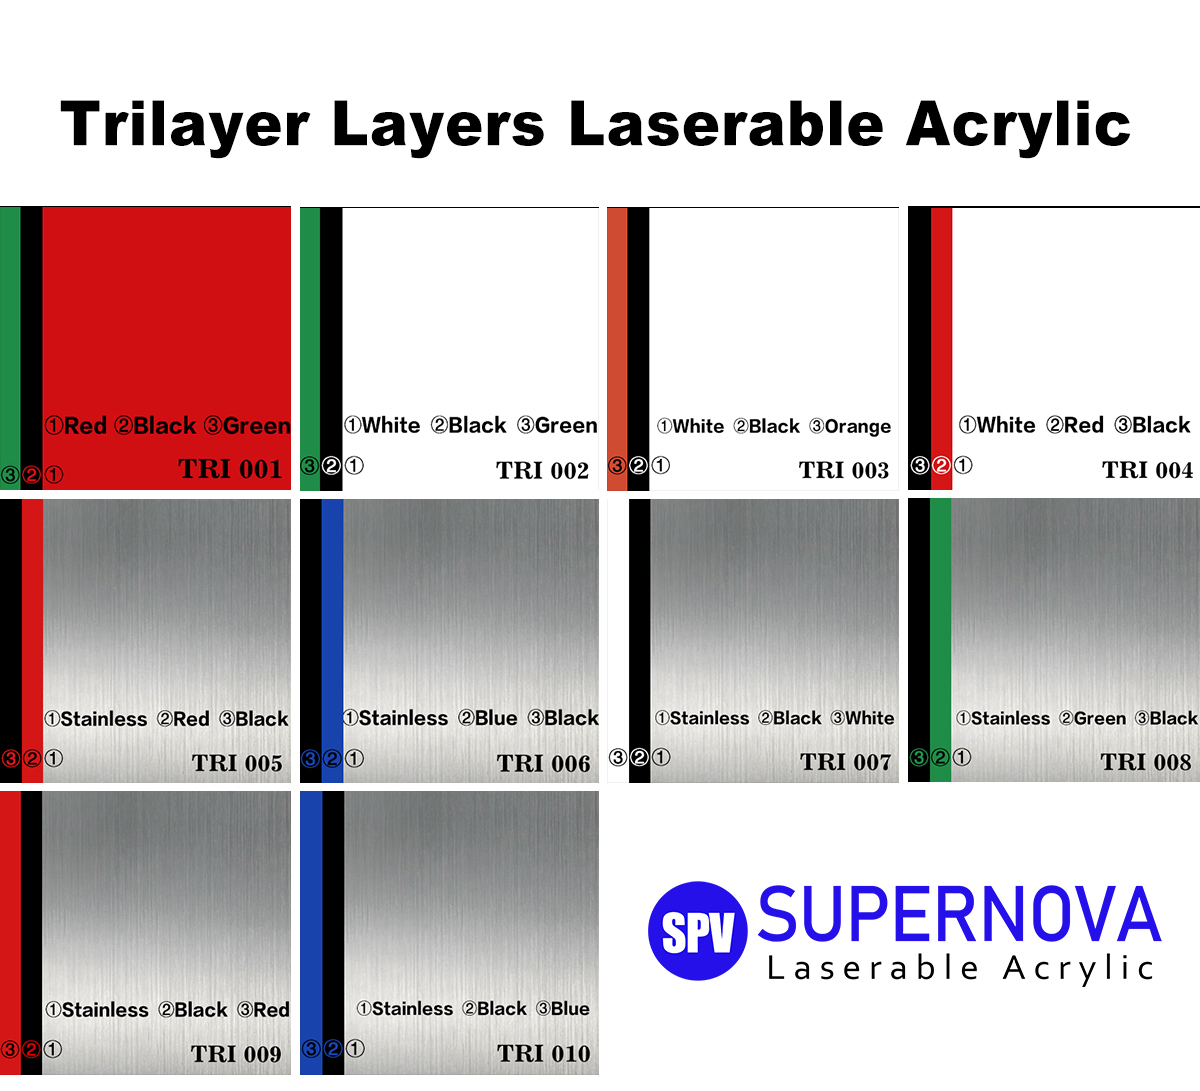
Ha egy ügyfél keményebb, laposabb tapaszt vagy olyan színt szeretne, amelyet műbőr nem tud szállítani, ugyanez a munkafolyamat kiterjed a lézerezhető akrillapra is. Akril vágás tiszta, nem elszenesedett éllel, matt fehérre gravíroz, amely jól olvasható a színes arcra, és elérhető egyrétegű, kétrétegű és háromrétegű konstrukcióban, így egy vágott reszelő több színkombinációt tud létrehozni. A gravírozási mechanizmus más, ezért a teljesítményt és a sebességet újra kell tesztelni, de a vágási reszelők, a kihúzási tervek és a kihúzási terve szinte változatlanok maradnak.
 Lézerezhető akril lapok Lézerezhető akril lapok Termék megtekintése →
Vásárlási ellenőrző lista, mielőtt zárol egy üres specifikációt
- Fizikai mintát vagy egy gravírozott próbadarab fényképét kérje, ne egy renderelt makett. A kontraszt az egyetlen dolog, amit nem lehet megítélni a termékkép alapján.
- Ellenőrizze a ragasztó típusát, és ha a gerenda átvágja a ragasztóréteget, hogyan viselkedik a ragasztó vágási hőmérsékleten.
- Kérdezd meg, mi a vastagságtűrés. A tételek közötti eltérés a szállítmányok közötti fókuszálást és újrahangolást jelenti.
- Kérdezze meg, hogy a felső réteg színe testreszabható-e. Ha a kliens logójának egy adott márkaszínhez kell illeszkednie, az egyedi felületi réteg megbízhatóbb, mint a beállításokkal való eredmény keresése.
- Nézze meg, hogyan viselkedik a blank egy szálkás szél vagy egy varrott varrás alatt, mert az a réteg, amelyre a tű kerül, dönti el, hogy a szegély tisztán zár-e vagy összerándul.
A rövid változat: válassza a nyersdarabot a kontraszt és a konzisztencia érdekében, válassza a gépet az áteresztőképesség és a vágási minőség érdekében, és soha ne engedje, hogy új anyag kerüljön a gyártásba anélkül, hogy tesztmátrix lenne mögötte.
A legtöbb frusztráció a foltgravírozásban abból adódik, hogy a lézert kezeljük megoldandó változóként. A gyakorlatban a sugár az állandó. Pontosan azt teszi, amit az anyag enged, nem több, ezért a következetes munkát végző műhelyek általában azok, akik az első órájukat üres kiválasztással töltik, a másodikat pedig egy tesztrácson. Rendezze meg az anyagot, hangolja be egyszer, és a gép a folyamat legkevésbé érdekes részévé válik a lehető legjobb módon.
PREV: Bőrfoltok lézergravírozása: Vevői útmutató a tiszta gravírozáshoz
KÖVETKEZŐ: Lehet-e lézergravírozni a műbőrt? Igen, ha a megfelelő anyagot választja
Lépjen kapcsolatba velünk
E-mail címét nem tesszük közzé. A kötelező mezők meg vannak jelölve*
Kategóriák
- Céges hírek(2)
- Ipari hírek(61)
Termékkategória

Lépjen kapcsolatba velünk
Segítségre van szüksége? Írjon nekünk most
Blog
-
-
Miért válasszon lézergravírozott bőrfoltokat a kiváló minőségű egyedi mintákhoz? Amikvagy a divat, a márka és a kiegészítők egyedi tervezéséről van szó, a választo...
Read More -
Bevezetés a lézeres műbőrbe Mi az a lézerezhető műbőr? A lézerezhető műbőr olyan típusú műbőrre utal, amelyet úgy terveztek, hogy jól reagáljon a lézeres feldolgozásra...
Read More -
A műbőr alátétek világának bemutatása: az alapvető asztali edényeken túl A poháralátét meghatározása: alapvető otthoni kiegészítő Mielőtt belemerülne az egyedülálló el...
Read More

-
86-15851089634

-
[email protected]

-
3110-es szoba, 6. épület, Jinrongcheng, 5 Shiji Avenue, Yandu kerület, Yancheng város, Jiangsu tartomány, Kína

-
109#, Team 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, Kína, Irányítószám: 224000
- GYORSLINKEK

